Tempo de leitura: 9 minutos
No mundo do processamento mineral, os espessadores desempenham um papel crucial na desidratação de suspensões — no entanto, seu desempenho continua sendo um dos aspectos mais incompreendidos e subotimizados das operações da planta.
Embora a maior parte da pesquisa histórica tenha orientado o aprimoramento dos projetos de espessadores e da química dos floculantes, pesquisas recentes revelaram um fator frequentemente negligenciado: a compreensão das zonas de sedimentação do espessador.
Neste artigo, reuniremos informações de importantes trabalhos de pesquisa para explicar como a compreensão dos níveis de leito, zonas de espessamento e formações de leito pode levar a processos de desidratação mais eficientes no processamento mineral.
Visão geral – Processo de assentamento
Os espessadores funcionam com base em um princípio fundamental: a separação de sólidos e líquidos por ação da gravidade, com base na diferença de densidade. À medida que as partículas sólidas se depositam no fundo do tanque do espessador, o líquido clarificado sobe à superfície. Esse processo aparentemente simples torna-se cada vez mais complexo em concentrações de sólidos mais elevadas.
Quando as partículas se aproximam, suas interações se intensificam, fazendo com que as taxas de sedimentação diminuam. Em um limiar de concentração crítico — conhecido como ponto de gelificação — a suspensão se transforma de partículas individuais em sedimentação em uma estrutura interconectada. Essa formação de rede marca uma transição crucial no processo de desidratação, à medida que as partículas começam a se sustentar mutuamente e a formar um leito semissólido. Acima desse ponto de gelificação, a remoção adicional de líquido ocorre por compressão, em vez de simples sedimentação, exigindo abordagens diferentes para alcançar uma desidratação adicional.
Compreender esse processo é fundamental para otimizar o desempenho do espessador. As primeiras pesquisas de Coe e Clevenger, em 1916, lançaram as bases ao identificar as quatro zonas de sedimentação dentro de um espessador, enquanto um século depois, os estudos quantitativos de Crust e o trabalho de Vietti e Dunn sobre o controle da interface do leito de lama revelaram a importância crucial de medir e gerenciar essas zonas com precisão. Esses estudos melhoraram significativamente nossa compreensão das variáveis do espessante; por exemplo, Crust afirma em sua tese:
Os modelos tradicionais muitas vezes subestimavam o fluxo de sólidos — em alguns casos, por um fator de até 100!
Essa vasta gama de conhecimento agora representa uma oportunidade para que as operações de processamento mineral aprimorem significativamente o desempenho do espessador.
Entendendo as Zonas de Espessamento e sua Importância:
Em 1916, Coe e Clevenger foram pioneiros na compreensão do espessamento ao descreverem um modelo com zonas distintas dentro de um espessador, que ainda é referenciado atualmente. Essas zonas fornecem informações sobre como as partículas se depositam e desidratam em um espessador:
Segue abaixo uma descrição das zonas típicas do espessador:
- Zona A – Zona de Esclarecimento
A camada mais superficial do tanque, onde o líquido já está em grande parte clarificado e pronto para ser removido por transbordamento. O objetivo aqui é manter a claridade e evitar que sólidos em suspensão escapem.
- Zona B – Zona de Assentamento
Abaixo do líquido transparente, os sólidos começam a se depositar individualmente por ação da gravidade na lama. A concentração de sólidos aumenta gradualmente com a profundidade, fazendo com que as taxas de sedimentação diminuam progressivamente. Floculantes podem ser adicionados nessa fase para aumentar a agregação e acelerar a sedimentação.
- Zona C – Zona de Assentamento Dificultado (Nível de Lama)
À medida que a concentração de sólidos continua a aumentar, as partículas começam a interagir e a interferir no movimento umas das outras. No ponto de gelificação, a suspensão forma um leito pouco estruturado. A partir desse ponto, os sólidos deixam de se depositar livremente e começam a se comprimir sob o próprio peso.
- Zona D – Zona de Compressão (Lama Pesada)
No fundo do tanque, os sólidos compactados formam um leito denso e quase imóvel. Essa zona representa o estágio final da desidratação, onde a gravidade sozinha já não é suficiente; em vez disso, forças de compressão expulsam o líquido restante à medida que as partículas são comprimidas sob o peso do leito acima. Além disso, pressão mecânica (rastelos) é frequentemente aplicada para atingir a densidade desejada no fundo do tanque.
Essas zonas não são estáticas — elas mudam continuamente dependendo das condições de alimentação, do desempenho do floculante e dos parâmetros operacionais. É aí que as medições do nível do leito se tornam cruciais.
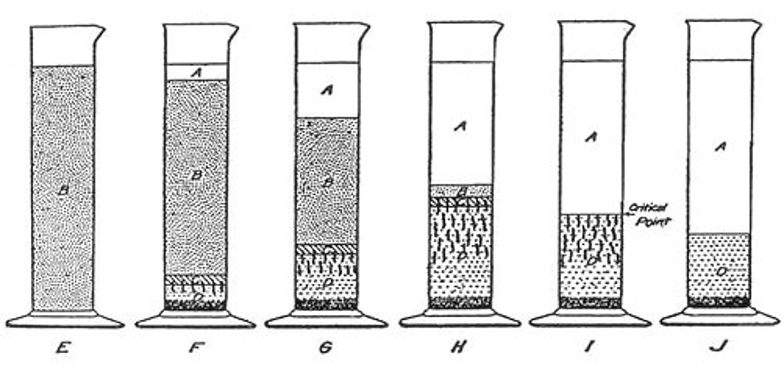
Figura 1: Sedimentação da suspensão floculada de Coe e Clevenger (1916) mostrando as diferentes zonas de espessamento: (A) zona de líquido claro, (B) zona de concentração inicial, (C) zona de transição, (D) zona de consolidação.
Entendendo os Níveis de Cama e sua Importância:
Agora que exploramos as diferentes zonas dentro de um espessador, vamos nos aprofundar na importância dos níveis da camada e como eles influenciam essas zonas.
O nível do leito refere-se ao limite entre zonas de sedimentação, particularmente onde começa a transição da sedimentação livre para a sedimentação impedida ou compressão. O monitoramento desses níveis fornece aos operadores informações em tempo real sobre o desempenho interno do espessador — mesmo que essas zonas não sejam visíveis externamente.
Compreender as zonas do espessador e os níveis do leito é crucial, pois influenciam diretamente métricas de desempenho importantes, como:
- Fluxo de Sólidos: Uma medida da quantidade de massa de partículas sólidas que passa por uma determinada área da seção transversal do espessador por unidade de tempo, normalmente expressa em toneladas por hora por metro quadrado.
- Concentração do efluente: Densidade dos sólidos descarregados pelo espessador.
- Tempo de residência dos sólidos: o tempo que os sólidos permanecem no espessador, normalmente expresso em horas.
- Operação em regime permanente: Quando a taxa de alimentação, a concentração do fluxo inferior e os níveis do leito permanecem estáveis ao longo do tempo, garantindo um desempenho consistente e previsível.
As principais transições entre níveis de leito incluem:
- Nível de Interface: Descendo da fase líquida clara para a zona de sedimentação, observa-se um limite distinto onde a concentração de sólidos aumenta repentinamente. Este ponto de transição marca o momento em que as partículas em suspensão aparecem pela primeira vez em quantidades significativas.
- Nível da lama: Ponto em que as partículas floculadas começam a se comprimir — o início da sedimentação dificultada. Os operadores utilizam o nível da lama como um parâmetro de controle fundamental, pois ele influencia diretamente o tempo de residência dos sólidos, o fluxo de sólidos e a concentração do material de fundo (Vietti & Dunn, 2014).
- Nível de lama densa: também conhecido como Ponto Crítico de Compactação (PCC). É o ponto em que a polpa passa da sedimentação impedida para a sedimentação por compressão. Identificar esse nível ajuda os operadores a garantir que os sólidos do fluxo inferior atinjam a densidade desejada antes de serem descarregados.
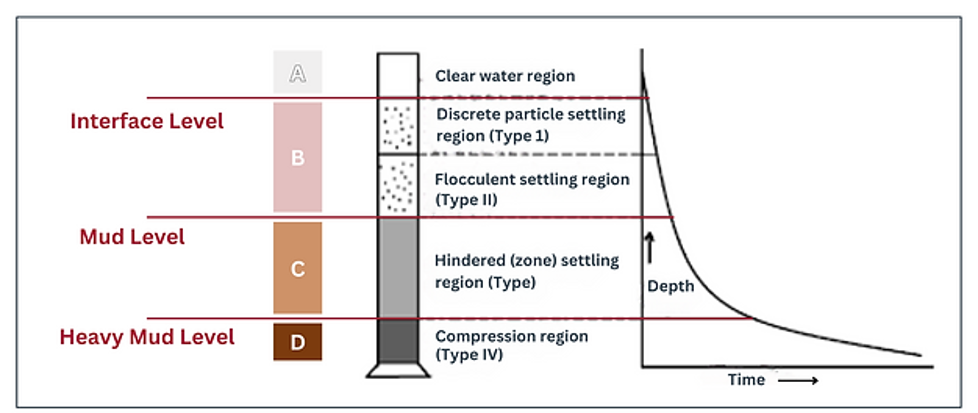
Figura 2: Tipos de Zonas de Assentamento (Fonte: Artigo do Dr. Jabbar sobre Assentamento Impedido)
Medições precisas do nível da cama ajudarão os operadores a:
- Manter zonas de sedimentação ideais para operação em regime permanente (Vietti & Dunn, 2014)
- Ajuste as taxas de alimentação ou floculante com base no comportamento real da zona.
- Prevenir perturbações no processo, como transbordamento de sólidos (flamejamento), entupimento do rastelo ou efeitos de rosca.
- Controle a densidade do fluxo inferior e maximize a recuperação de sólidos.
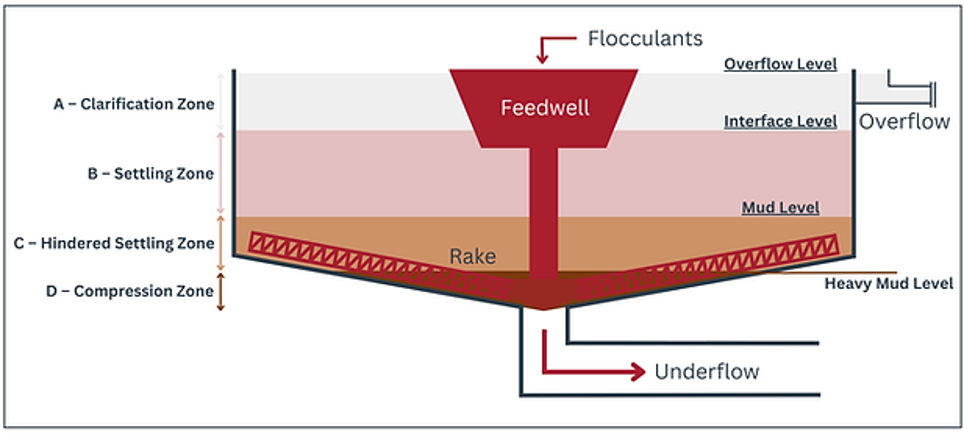
Figura 3: Esquema de um espessador por gravidade típico
Importância da formação de leitos interconectados
Embora a compreensão das zonas de sedimentação e dos níveis do leito seja essencial, a qualidade do próprio leito sedimentado desempenha um papel fundamental na determinação da eficiência do espessador. Um conceito-chave que muitas vezes passa despercebido — mas que tem grandes implicações operacionais — é a ideia de um leito interligado.
O que é uma cama conectada em rede?
Um leito interconectado é uma condição na qual as partículas floculadas formam uma estrutura contínua e interligada dentro da zona de lama do espessador. Em vez de as partículas individuais se depositarem e se comprimirem isoladamente, elas criam uma matriz coesa que se comporta mais como um material poroso e semissólido. Essa estrutura pode suportar tensões internas sem colapsar, resultando em um processo de compactação mais estável e uniforme.
Em contraste, um leito não interligado consiste em agregados dispostos de forma frouxa, com fraco contato entre as partículas.
Consequências negativas de um leito sem rede de segurança:
- A estrutura da cama é frágil e propensa a desabar.
- A Baixa capacidade de rastelar
- O Limites de zona mal definidos
- Distribuições de densidade desiguais ao longo do espessador
A tese de Crust¹ observa que uma suspensão em rede pode densificar cerca de 5% mais, em comparação com o cisalhamento de agregados não interligados.
Como garantir a formação de um leito em rede?
A formação de um leito interconectado requer um controle cuidadoso de diversos fatores-chave:
- Manter uma altura adequada do leito: A altura do leito de sólidos sedimentados (nível da lama) é um parâmetro importante. Pesquisas¹ sugerem que uma altura de leito de pelo menos 2 a 3 metros (em um espessador de 5 m) é frequentemente necessária para atingir um estado de rede. Nessas profundidades, a pressão na base do espessador é alta o suficiente para compactar os flocos em uma estrutura estável e interconectada. Se o leito for muito raso, as partículas podem nunca atingir o ponto de gelificação e o leito resultante permanecerá sem rede e ineficiente.
- Monitoramento dos Níveis do Leito: A medição regular dos níveis do leito garante que o espessador esteja operando dentro da faixa ideal para a formação de leitos interconectados.
- Monitorar as 3 variáveis-chave de um espessador: Otimizar a dosagem de floculante e equilibrar as taxas de alimentação e de descarga do efluente são igualmente importantes para garantir a formação de um leito reticulado.
- Visualizando o impacto de leitos conectados em rede versus leitos não conectados em rede
Para melhor compreender as diferenças operacionais significativas entre leitos interligados e não interligados, a Figura 4 apresenta um modelo comparativo que mostra como a concentração de sólidos varia com a profundidade dentro de um espessador para duas condições operacionais diferentes.
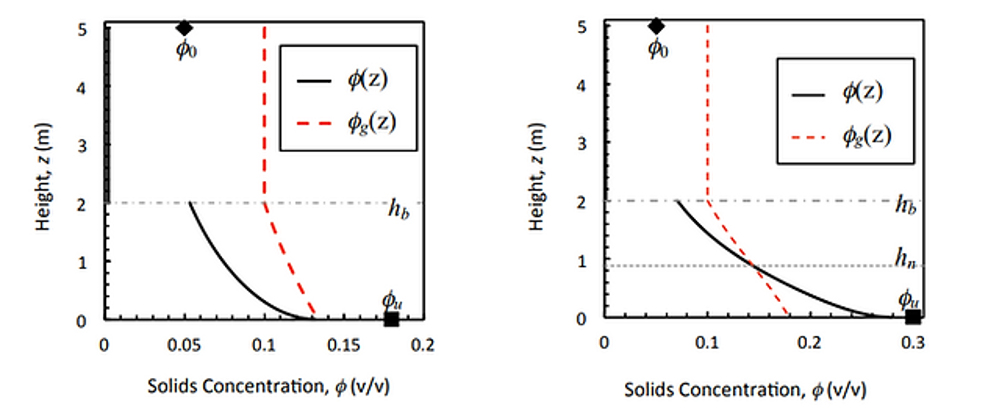
Figura 4: Diferença entre zonas sem rede (esquerda) e zonas com rede (direita).
Fonte: Otimização do desempenho do espessador: Incorporação dos efeitos de cisalhamento por Adam Anthony Holden Crust.
Interpretação da Figura 4:
- Eixo Y (Altura do Leito): Representa a profundidade dentro do espessador, do topo (líquido clarificado) até a base (fluxo inferior comprimido).
- Eixo X (Concentração de Sólidos): Este eixo mostra a concentração de sólidos (φ), que aumenta com a profundidade.
- As linhas tracejadas horizontais representam as principais alturas das camadas — a profundidade total da camada ( hb ) e o ponto onde a estrutura em rede é alcançada ( hn ).
- Gráfico da esquerda (sem rede):
- A concentração de sólidos aumenta com a profundidade, mas não atinge o ponto de gelificação.
- A concentração de sólidos no fluxo inferior é menor (φu = 0,18 v/v).
- Nenhuma altura em rede foi observada (hn = 0).
- Gráfico à direita (em rede):
- A concentração de sólidos aumenta com a profundidade e ultrapassa o ponto de gelificação.
- Maior concentração de sólidos no fluxo inferior (φu = 0,30 v/v).
- Uma altura em rede é alcançada (hn = 0,89 m).
Esses perfis mostram que a presença e a altura de uma estrutura em rede podem impactar significativamente o desempenho do espessador. O ponto de gelificação é um limiar crítico para a desidratação eficiente e só é atingido em um leito em rede. Isso reforça a ideia de que existe uma relação direta entre a altura da cama e um sistema em rede.
Importância do nível de lama
Com uma compreensão clara da formação de leitos interconectados, podemos agora examinar como o nível de lama impacta o desempenho do espessador.
O nível da lama — a altura dos sólidos sedimentados ou da camada de suspensão — serve como um dos parâmetros de controle mais críticos. Ele representa o ponto onde a sedimentação impedida predomina e onde se estabelece a base para a formação de camadas interconectadas.
Figura 5: Uma simulação de modelo comparando três alturas do nível de lama (1 m – linha azul, 2 m – linha roxa e 4 m – linha verde) mostra que:
- À medida que a altura do nível de lama aumenta de 1 metro para 4 metros, tanto a concentração de sólidos no fluxo subterrâneo quanto o fluxo de sólidos aumentam.
- Leitos subotimizados (por exemplo, 1 m) não atingem o ponto de gelificação, resultando em uma desidratação menos eficiente.
Isso demonstra um princípio operacional importante: camadas de lama mais altas geralmente permitem melhor densificação e maiores capacidades de produção.
As previsões do modelo estão alinhadas com a pesquisa de Crust, que demonstra que o aumento da altura do leito proporciona maiores forças de compressão, tempos de residência prolongados e melhor interligação de partículas — fatores que contribuem para uma maior eficiência de desidratação.
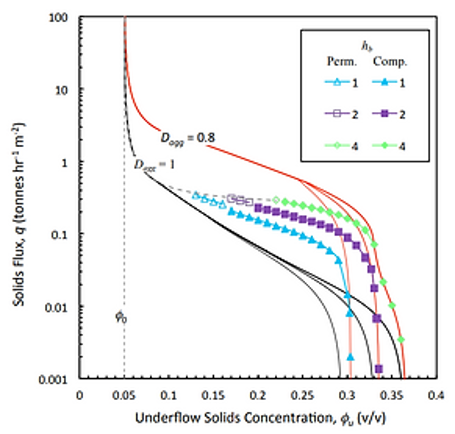
Figura 5: Relação entre o nível de lama e a eficiência operacional Fonte: Otimização do desempenho do espessador: Incorporação dos efeitos de cisalhamento por Adam Anthony Holden Crust.
Conclusão: Medições precisas do nível da cama – Transformando conhecimento em otimização
As operações de processamento mineral enfrentam uma pressão crescente para melhorar a recuperação de água, visando aumentar a produtividade e reduzir os custos com floculantes. Como demonstrado neste artigo, com base em pesquisas de Coe, Clevenger, Vietti, Dunn e Crust, a verdadeira otimização não se baseia em palpites ou suposições desatualizadas. Ela advém da compreensão da dinâmica interna do espessador: as zonas de sedimentação, as transições entre elas, a formação de um leito interconectado e, crucialmente, a medição precisa dos níveis do leito.
Essas informações confirmam que os níveis de leito não são apenas um resultado passivo das operações, mas sim um parâmetro de controle ativo. Ao medi-los e gerenciá-los com precisão, os operadores podem passar de ajustes reativos para otimização proativa, impulsionando um melhor desempenho.
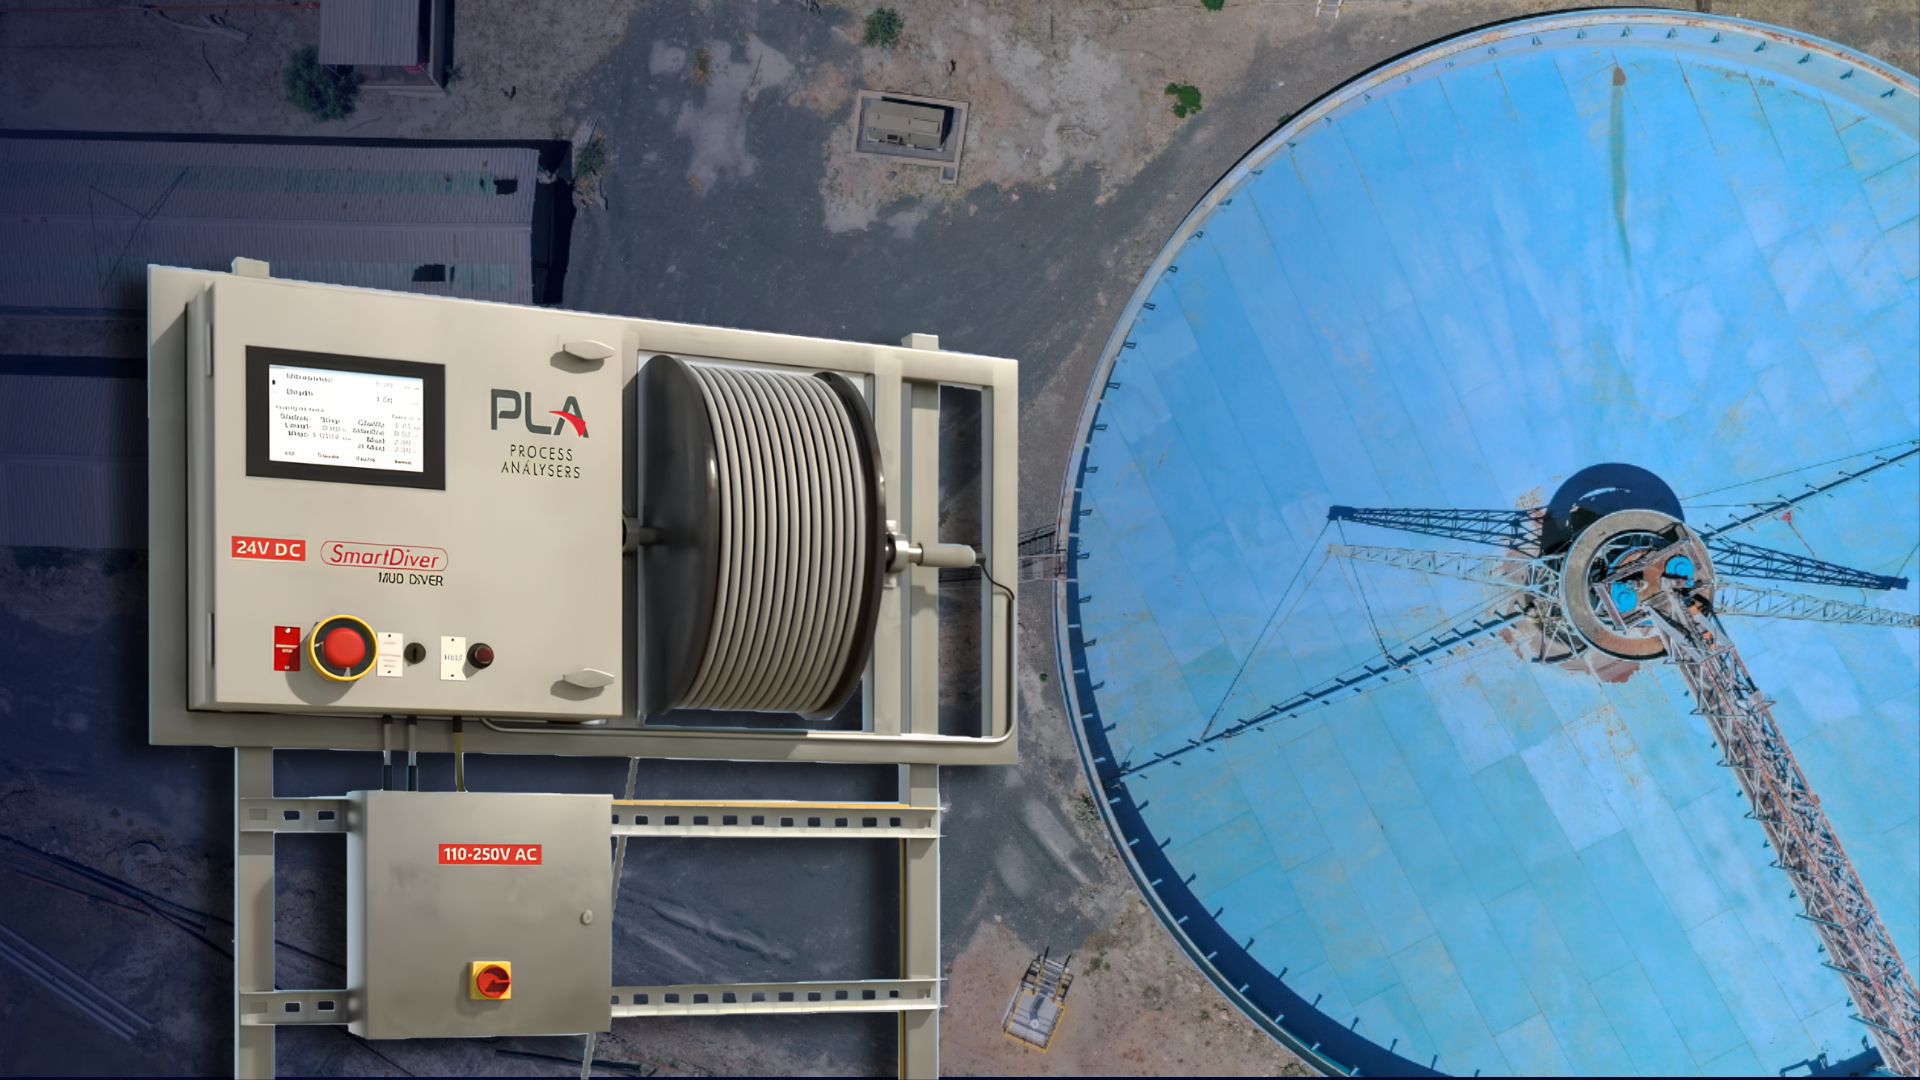
Para implementar essas informações valiosas em aplicações práticas, o SmartDiver® atende a essa necessidade fornecendo medições contínuas em tempo real de vários níveis de leito dentro de um espessador. O sensor do SmartDiver® registra as mudanças na densidade dos sólidos à medida que descem pelo espessador e mapeia a interface, os níveis de lama e os níveis de lama densa.
O SmartDiver® transforma o comportamento complexo do espessador em informações práticas.
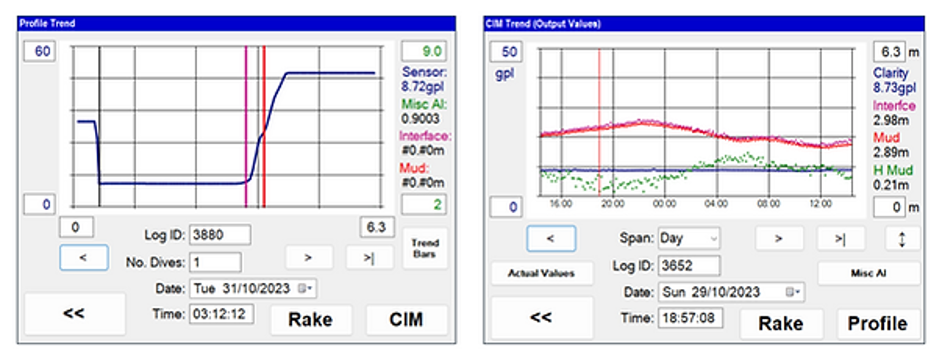
Figura 6: Leitura de um SmartDiver®: Perfil de mergulho único e dados de tendência de múltiplos mergulhos no tanque espessador.
Para um exemplo prático de como as medições do nível do leito podem otimizar as operações do espessador, confira este estudo de caso: O controle aprimorado do espessador PAL reduz o consumo de floculante em US$ 80.000 em seis meses com a integração do sistema SmartDiver®.
Em resumo, investir em tecnologia de medição confiável e integrá-la às estratégias operacionais pode melhorar significativamente o rendimento, reduzir custos e aumentar a estabilidade do processo. Especialmente quando tecnologias como o SmartDiver® tornam esses dados acessíveis, a oportunidade de melhoria está ao alcance.
Glossário:
- φ (concentração de sólidos)
- φg (ponto de gelificação)
- φu (concentração de fluxo inferior)
- A(z) (parâmetros relacionados à altura)
- D agg ,∞ (parâmetro de densificação agregada)
Citações:
- Adam Anthony Holden Crust (2017): Otimização do desempenho do espessador: incorporação de efeitos de cisalhamento . Centro de Processamento de Fluidos Particulados – Departamento de Engenharia Química – Universidade de Melbourne, Austrália.
- Coe, HS e GH Clevenger (1916): Métodos para determinar a capacidade de tanques de decantação de lodo . Transações do Instituto Americano de Engenheiros de Minas.
- AJ Vietti e F. Dunn (2014): Uma descrição do processo de sedimentação durante a operação do espessador dinâmico . Centro Australiano de Geomecânica, Perth.
- Prof. Dr. Jabbar H. Al-Baidhani (2018): Assentamento (Zona) Obstruído Tipo (3) Assentamento . Universidade da Babilônia.